기존 롤 선반 가공에서 작업자는 절단 깊이, 이송 속도 및 공작물 치수를 제어하기 위해 수동 측정, 핸드휠 조정 및 아날로그 다이얼 판독값에 크게 의존합니다. 이러한 모든 단계에서는 인적 오류의 잠재적인 원인이 발생합니다. 눈금 표시의 절반(0.02mm 정도의 작은 차이)만큼 눈금이 표시된 다이얼을 잘못 읽으면 전체 롤 가공물이 공차를 벗어나게 되어 비용이 많이 드는 재작업이나 완전한 폐기가 발생할 수 있습니다. 시간이 지나면서 아날로그 피드백을 지속적으로 읽고 응답하는 데 필요한 집중력이 떨어지기 때문에 긴 생산 교대근무 중에 누적된 피로로 인해 작업자의 정확도가 더욱 저하됩니다. 롤 표면 형상이 최종 제품 품질을 직접적으로 결정하는 제지, 철강 가공, 인쇄, 직물 생산과 같은 산업에서는 인간이 유발한 이러한 치수 불일치가 현장 결함, 고객 불만 및 상당한 재정적 손실로 이어집니다.
는 유연한 고성능 디지털 디스플레이 롤 선반 이러한 취약점을 해결하기 위해 특별히 설계되었습니다. 아날로그 다이얼과 수동 추정을 실시간 디지털 판독, 프로그래밍 가능한 매개변수 저장 및 자동화된 피드백 제어로 대체함으로써 이 클래스의 기계는 운영자의 역할을 활성 측정 실행자에서 프로세스 감독자로 근본적으로 변화시켜 완전 자동화된 CNC 머시닝 센터에 대한 자본 투자 없이 인적 오류의 빈도와 규모를 극적으로 줄입니다.
디지털 디스플레이 롤 선반은 대형 롤 터닝 기계의 구조적 견고성과 통합 디지털 판독(DRO) 시스템, 그리고 더 높은 사양 모델의 경우 축 이동, 스핀들 속도 및 이송 속도를 제어하는 프로그래밍 가능한 제어 인터페이스를 결합합니다. "유연성"이라는 용어는 직경 100mm의 소형 인쇄 실린더부터 1,500mm를 초과하는 대형 제지 공장 롤에 이르기까지 다양한 롤 직경, 길이 및 재료를 동일한 기계 플랫폼 내에서 조정 가능한 심압대 위치 지정, 상호 교환 가능한 툴링 시스템 및 가변 스핀들 속도 범위를 통해 수용할 수 있는 기계의 능력을 의미합니다.
"고성능"은 스핀들 강성, 절삭력, 열 안정성 및 디지털 측정 정밀도의 조합을 의미하며, 이를 통해 기계는 긴 연속 절삭 과정에서 엄격한 치수 공차를 유지할 수 있습니다. 롤 선반 작업에는 경화 강철, 주철, 고무 코팅 또는 복합 롤 표면을 따라 수 미터 길이의 재료 제거 과정이 포함되는 경우가 많습니다. 이는 기계 구조적 무결성과 제어 시스템 피드백 루프의 일관성을 모두 테스트하는 조건입니다. 고성능 기계는 강화된 베드 구조, 고해상도 선형 인코더 및 온도 보상 측정 시스템을 통해 이러한 요구 사항을 해결합니다.
는 digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
아날로그 선반 작업에서 가장 교활한 오류 원인 중 하나는 시차입니다. 즉, 작업자의 시선이 다이얼 면과 완벽하게 수직이 아닐 때 다이얼 포인터 위치가 눈에 띄게 이동하는 것입니다. 정밀 가공 환경에 대한 연구에 따르면 일반적인 서 있는 위치에서 본 표준 핸드휠 다이얼에서 최대 0.03mm의 시차 오류가 기록되었습니다. 디지털 디스플레이는 사용자의 시야각, 머리 높이, 패널과의 거리에 관계없이 동일하게 판독되는 절대 수치를 제시함으로써 시차를 완전히 제거합니다. 이 단일 변경으로 생산 교대 중에 이루어진 모든 단일 축 조정에 영향을 미치는 오류 원인이 제거됩니다.
유연한 롤 선반의 최신 DRO 시스템은 버튼 터치만으로 전환할 수 있는 절대 및 증분 위치 지정 모드를 모두 제공합니다. 절대 모드에서 표시된 모든 좌표는 작업 시작 시 설정된 고정 기준점(일반적으로 롤 면 또는 참조 숄더)을 참조합니다. 증분 모드에서는 운전자가 정의한 위치에서 디스플레이가 0으로 재설정되어 해당 기준점에서 이동한 거리만 표시됩니다. 수학적 계산 없이 이러한 모드 사이를 전환하는 기능은 운영자가 아날로그 기계에서 여러 순차적 증분 이동을 수동으로 추적할 때 발생하는 누적된 산술 오류를 방지합니다. 여기서 단일 추가 실수가 모든 후속 위치 지정 단계에 전파됩니다.
실시간 위치 표시 외에도 고사양의 유연한 디지털 디스플레이 롤 선반에는 롤 길이에 따른 여러 위치의 목표 직경, 이송 속도, 스핀들 속도 및 마무리 패스 깊이를 포함한 완전한 가공 프로그램을 허용하는 매개변수 메모리 시스템이 통합되어 있어 작업자가 개별 기술 수준이나 경험에 의존하지 않고도 저장, 호출 및 실행할 수 있습니다.
이 기능은 롤 가공에서 가장 고질적인 품질 일관성 문제 중 하나인 작업자 간 편차를 해결합니다. 숙련된 작업자가 느낌, 습관 및 수년에 걸쳐 개발된 개인적인 경험 법칙을 기반으로 롤 연삭 패스를 설정하는 경우 경험이 부족한 동료와 해당 설정을 복제하면 상당한 변동이 발생합니다. 디지털 매개변수 저장을 통해 첫 번째 운영자의 입증된 매개변수는 이후 운영자가 개인 경험 수준에 관계없이 동일한 설정으로 호출하고 실행할 수 있는 검증된 프로그램이 됩니다. 그 결과, 부품 품질은 사람이 아닌 프로그램의 기능이 되었습니다. 이는 품질 보증 철학의 근본적인 변화입니다.
많은 디지털 디스플레이 롤 선반은 청각적 또는 시각적 경고 기능을 통해 목표값을 구현합니다. 작업자는 주어진 절단에 대한 최종 목표 치수를 입력하고 DRO 시스템은 이 목표에 대한 실시간 위치 판독값을 모니터링합니다. 공구가 프로그래밍된 근접성(예: 최종 직경에서 0.05mm) 내에 접근하면 시스템은 경고 표시기를 활성화하여 작업자에게 이송 속도를 늦추고 정지 준비를 하도록 알려줍니다. 이는 부주의하거나 피곤한 수동 공급 중에 목표 직경을 초과하는 일반적인 오류를 방지합니다. 롤 선반에서는 더 큰 직경에서 다시 장착하고 다시 절단하지 않고는 수정할 수 없습니다.
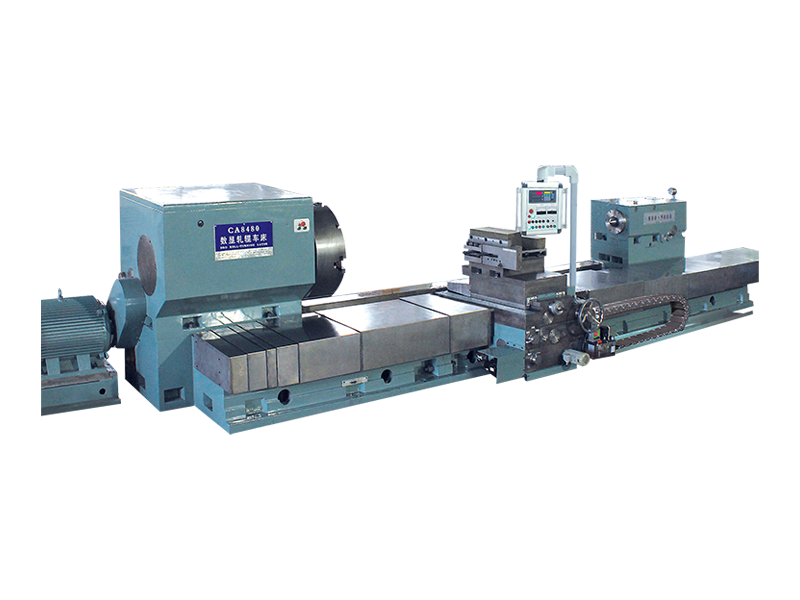
디지털 디스플레이 롤 선반은 점점 더 높은 수준의 자동화 및 오류 감소 기능을 갖춘 여러 구성으로 제공됩니다. 아래 표에서는 구매자가 생산 요구 사항에 적합한 사양 수준을 식별하는 데 도움이 되도록 표준, 고급 및 고성능 구성의 주요 기능을 비교합니다.
| 특징 | 표준 DRO | 향상된 DRO | 고성능 |
| 디스플레이 해상도 | 0.001mm | 0.001mm | 0.0001mm |
| 매개변수 저장 | 없음 | 최대 50개 프로그램 | 무제한(USB/네트워크) |
| 타겟 경고 기능 | 아니요 | 청각적 경고 | 자동 공급 중지음 |
| 인코더 유형 | 자기 띠 | 광학 유리 스케일 | 광학적 열 보상 |
| 스핀들 속도 제어 | 수동변속기 | 가변 주파수 드라이브 | CSS로 서보 제어 |
| 데이터 출력 | 없음 | USB 내보내기 | 실시간 네트워크/MES 연동 |
서보 제어식 스핀들 드라이브가 장착된 고성능 디지털 디스플레이 롤 선반은 CSS(일정 표면 속도)를 구현할 수 있습니다. CSS는 페이싱 작업 중 절삭 공구가 방사상 안쪽이나 바깥쪽으로 움직일 때 스핀들 RPM을 자동으로 조정하여 순간 공작물 직경에 관계없이 공구 팁에서 일관된 절삭 속도를 유지하는 기능입니다. 작업자가 고정 스핀들 속도를 수동으로 선택하는 롤 선반에서는 직경이 변함에 따라 공구 팁의 실제 절삭 속도가 변경되어 일관되지 않은 칩 형성, 표면 조도 변화 및 예측할 수 없는 공구 마모가 발생합니다. 이러한 변형으로 인해 작업자는 지속적인 보상 판단을 내려야 합니다. 이는 특히 긴 다중 직경 롤 프로파일 중에 인적 오류를 더 많이 발생시키는 인지적으로 까다로운 작업입니다.
CSS 제어는 스핀들 속도 반응을 자동화하여 이러한 인지 부담을 완전히 제거합니다. 작업자는 절단되는 작업물 재료에 대한 목표 표면 속도를 분당 미터 단위로 입력하기만 하면 제어 시스템이 모든 RPM 조정을 투명하게 처리합니다. 그 결과 전체 롤 프로파일에 걸쳐 일관된 표면 마감, 예측 가능하고 반복 가능한 공구 수명, 표면 속도 관련 작업자 조정 오류가 완전히 제거됩니다.
기술 사양 외에도 유연한 고성능 디지털 디스플레이 롤 선반을 작동하는 실용적인 일상 워크플로우는 반복적인 생산 주기 동안 작업자에게 가해지는 인지 부하를 최소화하도록 구성되어 있습니다. 오류 감소는 더 나은 측정 하드웨어뿐만 아니라 프로세스의 각 단계를 통해 작업자를 안내하는 지능형 인터페이스 설계를 통해 달성됩니다.
기존 아날로그 롤 선반에서 유연한 고성능 디지털 디스플레이 기계로 전환한 제조업체는 치수 거부율이 측정 가능한 수준으로 감소했다고 지속적으로 보고합니다. 일반적으로 문서화된 개선 사항에는 변환 전 기준에 비해 직경 공차를 벗어난 거부가 60~80% 감소하고, CSS 제어 및 일관된 공급 속도 관리로 인한 표면 마감 부적합이 40~60% 감소하고, 안내된 설정 순서 및 저장된 프로그램 불러오기를 통해 설정 관련 첫 번째 부품 오류가 70% 이상 감소한 것이 포함됩니다.
는se improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material
Copyright@ 강소 Dingshun 중장비 공작 기계 유한 회사 모든 권리 보유.